欢迎您来到公司广东核心新材料股份有限公司!


为什么涂层表面容易出现橘皮、缩孔和针孔?
发布时间:
2026-07-29

摘要
橘皮、缩孔、针孔常被归为流平缺陷,但三者成因完全不同。橘皮表现为涂层持续存在的表面波纹;缩孔源于局部失润湿;针孔一般是气体穿过已初步固化的涂膜逸出后留下的孔洞。本文将上述缺陷与润湿、毛细流平、溶剂挥发、黏度演变、表面张力驱动流动建立关联;同时阐明一款高性能流平剂不能仅降低平衡表面张力,还需具备三大特质:相容性充足、可均匀铺展、在流平窗口期内具备适宜迁移活性。
图表说明:图 1~ 图 3 为用于阐释机理的原理示意图,并非实验显微照片或实测表面数据。
一、涂层外观问题本质是界面问题
刚涂布的涂料并非静止涂层。在凝胶或固化前,湿膜会在基材上铺展、消除施工带来的膜厚不均、释放裹入空气、挥发溶剂 / 水分,最终形成稳定界面组成。因此固化涂膜外观由多个耦合过程的时间匹配关系决定,而非仅取决于本体黏度。
毛细压力会驱使曲面趋于平整,而黏度与结构增稠会阻碍该流动。与此同时,温度、溶剂浓度、树脂组分、助剂浓度的空间差异会产生表面张力梯度。梯度会在涂料 - 空气界面产生切向应力,进而引发马兰戈尼流动。根据梯度方向与持续时间,该流动既可能抹平涂膜,也会加剧表面不均一性。
二、三类缺陷,三种核心诱因
1. 橘皮:表面波纹未衰减即被固化定型
橘皮属于长波形貌缺陷,诱因包括喷涂雾化不均、湿膜厚度不均、流动不足、溶剂挥发过快、表面张力驱动的胞状对流。若表面波纹持续存在,直至黏度上升锁住流动,涂膜便会出现肉眼可见凹凸纹理。干燥漆膜模型研究表明:溶剂浓度梯度会持续维持胞状对流,固化后残留波纹结构,该现象在干燥后期梯度仍未消失时尤为明显 [2]。
2. 缩孔:局部失润湿形成凹陷与边缘凸起
缩孔是局部失润湿现象。基材、涂料体系内部、湿膜表面附着的低表面能污染物,会使周边涂料向内回缩,形成中心凹陷、边缘隆起的形貌,严重时中心会露出基材。表面张力梯度会加剧这种径向收缩流动。防缩孔助剂可通过稳定界面张力降低缺陷发生概率,但污染物管控仍是首要预防手段。
3. 针孔:涂膜初步固化后气体逸出形成孔洞
针孔是裹入空气、溶解气体、基材释气或快速生成的溶剂蒸汽,穿过黏度已升高的涂膜逸出后留下的窄孔。其形成机理与单纯润湿不良完全不同。流平剂可辅助气泡破裂后的表面闭合,但无法解决严重起泡、多孔基材、涂膜过厚、闪蒸 / 烘烤工艺不合理等问题。配方设计需同步考量干燥过程中的气泡成核、迁移,搭配消泡方案与工艺管控。
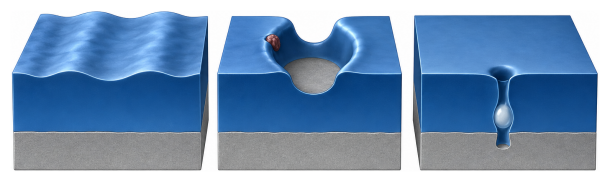
图 1 常见涂料缺陷原理截面示意图
从左至右:橘皮、缩孔、针孔;仅为原理示意,非实测数据。
三、流平是毛细铺展与黏度上升的竞速过程
常规流平的驱动力来自表面曲率:凸起与凹陷产生压力差,推动液体向平整形态流动;阻力主要来自黏度,溶剂挥发、树脂冷热变化、颗粒堆积、交联反应均会使黏度持续升高。当阻力增长速度超过表面松弛速度,有效流平窗口即关闭。
这也解释了为何单纯降低表面张力不等于提升流平效果:更低的平衡表面张力虽能改善润湿,却会削弱抹平湿膜凹凸的毛细驱动力。更关键的是,表面活性助剂分布不均会产生横向张力梯度,抵消毛细流平作用。聚酯粉末涂料的共聚焦显微镜与轮廓仪研究证实:助剂均匀分布至关重要;人为制造表面张力梯度反而会提升表面粗糙度,无法消除瑕疵 。
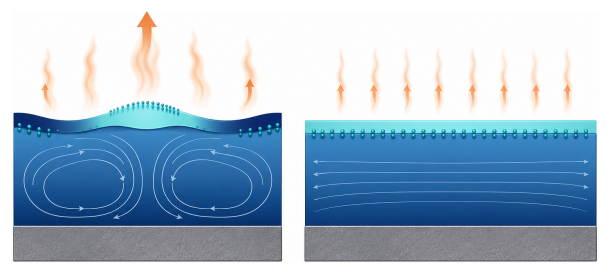 原理示意图
图 2 干燥阶段表面张力驱动流动原理示意图
左图:挥发不均、界面组分差异产生张力梯度,持续循环流动,形成波纹;右图:相容性优异、均匀铺展的表面活性助剂弱化局部张力差,界面状态更稳定;仅为原理示意。
四、高性能流平剂的实际作用
流平剂应定义为界面调节剂,而非单纯降黏助剂。成膜初期,设计合理的高分子助剂会自发迁移至涂料 - 空气、涂料 - 基材两大界面。其价值由四项协同功能决定:改善基材润湿、消除局部剧烈表面张力差、在表面均匀铺展、具备合适相容性避免雾影、分层或层间附着力不良。
该助剂的设计区间极窄:相容性过强,流平窗口期内迁移至界面的助剂不足;相容性太差,体系易出现雾影、发花、局部助剂富集,甚至衍生新的表面缺陷;添加量超过界面饱和所需剂量后,继续增加助剂无法进一步降低表面张力,反而会提升不相容风险。因此助剂筛选必须在完整配方中进行动态评估,不能仅依靠静态表面张力数值做判断。
五、微观表征:表面起伏幅度比光泽更关键
光泽仅检测特定角度反射光,无法完整区分表面纹理的波长与起伏幅度。共聚焦显微镜、光学轮廓仪、原子力显微镜、汽车行业波扫仪(Wave-Scan)可分离短波粗糙度与长波橘皮结构。具备说服力的技术验证需完整标注仪器参数、干膜厚度、固化条件、平行试样数量,以及粗糙度、DOI(鲜映性)等量化指标。
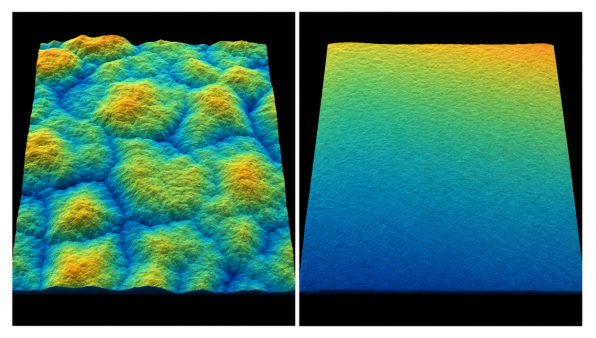 图对比
图 3 模拟共聚焦高度云图对比
左:持续胞状凹凸形貌;右:低起伏、均匀平整表面;图片为概念模拟,非实测样品数据。
六、助剂选型前先完成配方问题诊断
1. 核查基材与污染物来源
实测目标基材的润湿效果,同步确认前处理、清洗工艺历史。硅油、脱模剂、润滑油脂、压缩空气杂质、粉尘均会引发孤立缩孔,仅靠增加助剂添加量无法彻底消除。
2. 梳理溶剂挥发速率与流平窗口
稀释剂挥发过快会锁死喷涂雾化纹理,同时提升气泡成核概率;挥发过慢虽改善流动,却易造成流挂、溶剂残留、生产效率下降。涂膜厚度、基材温度、气流、闪蒸时间、烘烤升温曲线需作为整体系统同步评估。
3. 区分流变调控与界面调控作用
低剪切黏度与屈服应力可抑制流挂,而充足流动性是流平的前提。若流变曲线过早关闭流平窗口,流平剂无法补救;反之,单纯降黏虽能改善平面样板流平,却会加剧立面流挂。
4. 先排查气泡问题,再将针孔归为流平缺陷
核查搅拌剪切强度、颜料润湿、空气裹入、基材孔隙、喷涂雾化、消泡剂匹配度。若针孔源于气体生成或截留,核心解决方案为消泡与工艺调整,流平仅作为辅助手段。
5. 在成品配方中筛选相容性与添加量
梯度测试低添加量区间,不可默认助剂越多涂膜越平整。记录体系透明度、光泽、DOI / 粗糙度、缩孔数量、层间附着力、重涂性、爽滑度、起泡表现。最优添加量为能稳定调控界面、且不产生新负面问题的最低用量。
七、聚酯流平剂的适用场景
聚酯型流平剂在多数溶剂型聚酯、醇酸、硝基、聚氨酯、烘烤涂料体系中,可实现平衡的相容性与界面迁移特性。但“聚酯” 品类无法直接判定性能优劣:分子量、支化度、极性、有效成分、载体溶剂、树脂 - 溶剂环境均会改变界面行为。因此对比不能泛泛比较聚酯与丙烯酸,需在固定配方、固定工艺窗口下对比不同分子结构助剂的表现。
八、内部代表性筛选实验:Hyperlev F100
为聚焦应用论述,选取一组对比实验。将 Hyperlev F100 与市售聚酯流平剂在薄涂黑色聚酯烘烤涂料中平行测试。刮涂样板整体外观接近,Hyperlev F100 样板的施工痕迹视觉恢复效果略优。本次评估仅为肉眼定性观察,不作为定量性能优势结论。
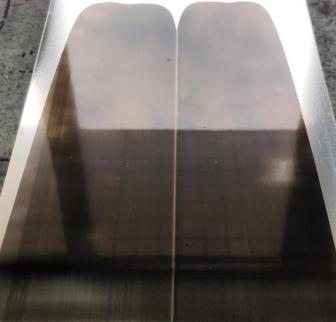
图 4 黑色聚酯烘烤涂料薄涂定性内部筛选样板
左侧:市售聚酯流平剂;右侧:Hyperlev F100;来源:科瑞化学内部实验室筛选,仅作视觉对比。
若后续出具定量性能结论,需完整标注配方、添加量、涂布方式、干膜厚度、固化工艺、平行试样数,以及光泽、DOI、波扫数据、表面粗糙度等仪器量化指标。
结论
橘皮、缩孔、针孔不能一概而论。橘皮核心是形貌与流平不足;缩孔属于局部失润湿;针孔是气体逸出后涂膜无法及时闭合导致。三类缺陷均由表面张力、黏度、溶剂挥发、润湿、固化之间的动态平衡共同影响。
助剂设计目标并非追求最低表面张力,而是构建均匀、稳定的界面,保障润湿、流平、气体释放、固化全过程顺利进行,不衍生二次缺陷。
SAF Coolest v1.3.1.2 设置面板 FQASD-ZODM-GAZDE-AXW
V1.3.1 SVG图标库请自行添加图标,用div包起来,并命名使用
版权©2024 广东核心新材料股份有限公司

信息